

Lắp ráp kết cấu thép gia công – Hàn & hoàn thiện CNC, dành cho thiết bị máy cán thép và nhôm
Các tổ hợp kết cấu thép gia công của chúng tôi được thiết kế chính xác cho th...

Nếu bạn mua ống cơ khí hoặc ống thủy lực để kiếm sống, bạn đã nhiều lần nghe câu hỏi này: ống DOM có giống như ống liền mạch không và sự khác biệt có thực sự quan trọng không? Câu trả lời ngắn gọn là đây là hai sản phẩm khác nhau được sản xuất theo hai lộ trình khác nhau và khoảng cách giữa chúng thể hiện ở dung sai, khả năng chịu áp lực, khả năng gia công và giá cả. Chúng tôi rút thăm ngẫu nhiên cả hai loại mỗi ngày và câu trả lời trung thực của chúng tôi là không có loại nào thắng hoàn toàn. Điều quan trọng là cái nào phù hợp với phần bạn đang xây dựng.
DOM là viết tắt của Drawn Over Mandrel, mô tả hoạt động hoàn thiện hơn là vật liệu ban đầu. Quá trình này bắt đầu với dải thép cán nguội phẳng, được xẻ theo chiều rộng, tạo thành hình tròn và hàn theo chiều dọc. Đường hàn bên ngoài được cắt bớt và sau đó ống được đưa đến bàn kéo: nó được kéo qua khuôn cacbua làm giảm đường kính bên ngoài trong khi trục gá cứng bên trong lỗ khoan đồng thời kiểm soát đường kính bên trong.
Bởi vì thành ống được ép đồng thời giữa hai dụng cụ cứng nên kết quả là một ống có độ dày thành đồng đều bất thường, lỗ khoan thẳng và độ đồng tâm tuyệt vời. Đường hàn không bị loại bỏ. Nó được nén và rút ra cho đến khi mắt gần như không nhìn thấy được, tuy nhiên nó vẫn tồn tại và có thể được xác định bằng thử nghiệm dòng điện xoáy hoặc khắc axit. Đường may được hàn đúng cách và được vẽ đúng cách chính xác là lý do tại sao ống DOM có thể hoạt động trong dịch vụ thủy lực trong hàng triệu chu kỳ. Các thông số kỹ thuật phổ biến bao gồm EN 10305-2 trong E235 và E355, ASTM A513 và phạm vi DIN 2393, với các phiên bản thành mỏng đường kính lớn có sẵn cho công việc xi lanh lớn hơn.
 Ống thép hàn kéo nguội (CDW) En10305-2 Lớp E235 E355 E460 Ống thép hàn kéo nguội chính xác (CDW) – EN 10305-2 E235 E355 Ống thép có dung sai cao cho ngành thủy lực, cơ khí ô tô Nhà sản xuất kim loại Suao. Xem sản phẩm →
Ống liền mạch bắt đầu như một thanh thép tròn chắc chắn. Phôi được nung nóng, xuyên thủng để tạo ra lớp vỏ rỗng, sau đó được cán nóng hoặc ép đùn và cuối cùng được kéo nguội theo kích thước, thường là trên trục gá hoặc phích cắm. Từ bước xuyên đầu tiên đến lần rút cuối cùng, không có mối hàn nào dọc theo chiều dài của ống.
Thực tế duy nhất đó thúc đẩy mọi thứ khác. Không có mối hàn có nghĩa là không có vùng bị ảnh hưởng bởi nhiệt, không có đường nối để kiểm tra và một bức tường hoạt động giống hệt nhau theo mọi hướng. Đối với các mạch điện áp suất cao, khả năng chịu mỏi chu kỳ cao và dịch vụ ăn mòn, các kỹ sư thường thích vách đồng nhất của sản phẩm liền mạch được kéo nguội. Các thông số kỹ thuật thường được trích dẫn nhiều nhất là ASTM A519 và EN 10305-1, và các loại không gỉ như ASTM A269 cũng tuân theo logic tương tự.
Sự đánh đổi là có thật. Việc xuyên thủng vốn để lại độ lệch tâm của tường nhiều hơn so với việc tạo dải, do đó lỗ khoan có thể hơi lệch tâm so với đường kính bên ngoài. Thành mỏng và đường kính rất lớn khó tìm nguồn hơn, số lượng đặt hàng tối thiểu kém linh hoạt hơn và cả giá cả và thời gian giao hàng thường cao hơn kích thước DOM tương đương. Khi một bản vẽ yêu cầu những bức tường nặng và gia công mạnh mẽ, khoản phí bảo hiểm đó thường đáng trả.
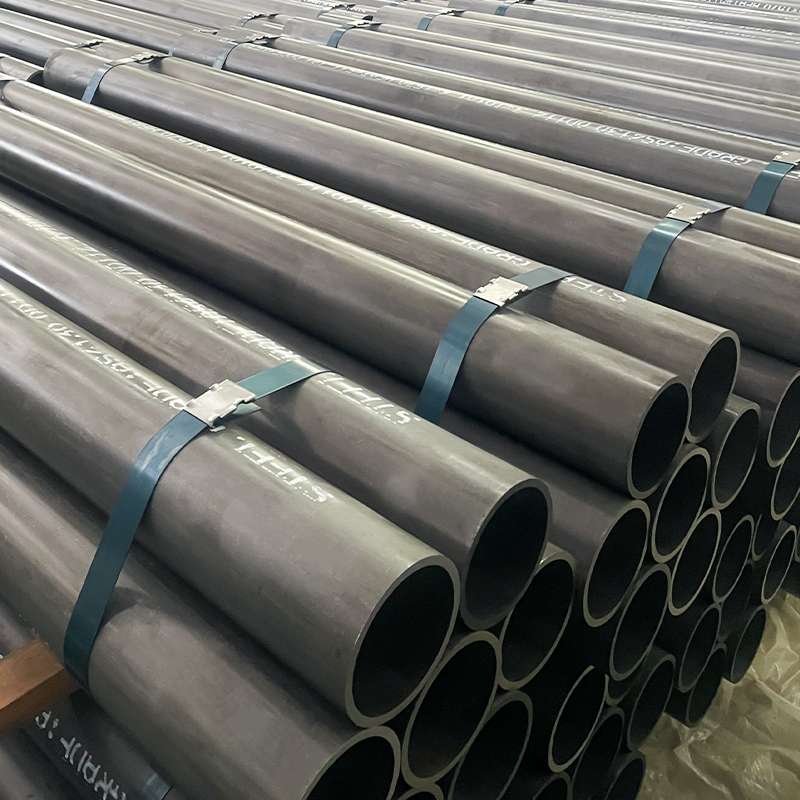 Ống thép liền mạch kéo nguội (CDS) DIN 2393 ASTM A519 Lớp ST37-2 ST52.3 Ống thép liền mạch kéo nguội (CDS) - DIN 2393 ASTM A519 (Cấp ST37-2, ST44-2, ST52.3, 1018, 1020, 1026, 27SiMn, 20MnV6) Xem sản phẩm →
Bảng dưới đây tóm tắt những khác biệt quan trọng nhất trong quá trình trích dẫn và lập kế hoạch quy trình. Hãy sử dụng nó làm điểm bắt đầu, sau đó xác nhận dung sai chính xác mà ứng dụng của bạn cần.
| Thuộc tính | Ống DOM | Ống liền mạch |
|---|---|---|
| Nguyên liệu ban đầu | Dải cán nguội, hàn thành ống | Phôi rắn, xuyên thủng |
| Đường hàn | Hiện tại, rút ra gần như tuôn ra | không có |
| Độ dày tường đồng đều | Tuyệt vời, được thiết lập bằng thước đo dải | Tốt, lệch tâm hơn khi xỏ khuyên |
| Độ đồng tâm | Rất chặt chẽ sau khi vẽ | Tốt, lỏng lẻo hơn về mặt lịch sử |
| Tiêu chuẩn điển hình | EN 10305-2, ASTM A513, DIN 2393 | EN 10305-1, ASTM A519, DIN 2393 |
| Nhiệm vụ áp lực cao và mệt mỏi | Đáng tin cậy khi đường may chắc chắn và được kiểm tra | Bức tường đồng nhất, ưa thích |
| Chi phí tương đối | Nói chung là thấp hơn | Nói chung cao hơn |
| Thời gian dẫn và phạm vi kích thước | Ngắn hơn; phạm vi rộng bao gồm cả tường mỏng | dài hơn; ít lựa chọn hơn ở OD lớn |
| Ứng dụng phù hợp nhất | Ống xi lanh, ống mài, giảm xóc, trục truyền động, con lăn băng tải | Đường dây cao áp, bộ trao đổi nhiệt, ống khoan, các bộ phận gia công thành nặng |
Sự biến đổi của tường là nguyên nhân số một gây ra phế liệu khi mài và mài. Ống DOM được hình thành từ thước đo dải được kiểm soát thường đi vào máy mài với thành chỉ thay đổi một chút, do đó việc loại bỏ phôi vẫn ổn định và lỗ khoan thành phẩm sẽ được làm sạch với ít lần di chuyển hơn. Một ống liền mạch có độ lệch tâm lớn hơn có thể cần phải loại bỏ phôi nhiều hơn, điều này làm tăng thêm thời gian chu kỳ và có thể đẩy lỗ khoan ra ngoài dải dung sai H8 cần thiết.
Ống DOM trong nước và nhập khẩu được uốn cong, khía khía và mài giũa thường xuyên. Đường may được vẽ hoạt động tốt trong các hoạt động này, nhưng nó phải đủ tiêu chuẩn cho nhiệm vụ quan trọng về độ mỏi. Ống liền mạch loại bỏ hoàn toàn biến đó. Nếu bộ phận của bạn quay vòng ở áp suất cao hoặc thấy tải trọng đảo ngược thì việc không có đường nối sẽ khiến bạn phải trả thêm chi phí. Những người mua muốn có cái nhìn rộng hơn về cách các tuyến hàn thay đổi hiệu suất có thể đọc bản tóm tắt của chúng tôi về Ống ERW vs DOM vs CDS trước khi khóa trong một đặc điểm kỹ thuật.
Cả hai dòng máy đều hoạt động sạch khi chọn đúng cấp độ và độ cứng. DOM thường có bề mặt như vẽ mịn hơn trên cả OD và ID, giúp rút ngắn thời gian đánh bóng. Dàn có xu hướng chạy khó hơn một chút ở các kích thước thành nặng, điều này có thể kéo dài tuổi thọ của dụng cụ hoặc rút ngắn tùy thuộc vào tốc độ và bước tiến. Trao đổi với nhà cung cấp của bạn về tình trạng được giao: ủ, chuẩn hóa hoặc vẽ sẽ tạo ra sự khác biệt lớn hơn hầu hết mọi người mong đợi.
Dải rẻ hơn phôi đục lỗ và sử dụng ít vật liệu hơn cho cùng một kích thước thành phẩm, do đó DOM thường có giá mỗi kg thấp hơn. Lợi thế đó phát triển ở các kích thước thành mỏng và đường kính lớn, trong đó hàn và kéo đơn giản là một con đường hiệu quả hơn là xuyên thủng một phôi nặng và giảm nó xuống.
Đối với một chương trình xi lanh thủy lực đơn lẻ, sự khác biệt về chi phí hiếm khi là yếu tố quyết định. Đối với dòng sản phẩm con lăn hoặc giảm xóc số lượng lớn thì rất thường xuyên xảy ra trường hợp này.
Hầu hết các công việc của xi lanh thủy lực và khí nén đều phù hợp tự nhiên với DOM, bởi vì độ đồng tâm và lỗ khoan sạch sẽ quan trọng hơn lợi ích lý thuyết của một bức tường không có đường may. Các loại EN 10305-2 E355 và ASTM A513 chiếm ưu thế trong không gian này và chúng được trau chuốt để có được lớp hoàn thiện như gương một cách đáng tin cậy. Đạt được sự liền mạch khi áp suất làm việc cực cao, khi bộ phận được hàn thành một ống góp không có chỗ để nghi ngờ về đường nối hoặc khi tường đủ nặng khiến đường hàn trở nên không kinh tế.
Một điểm thực tế: việc lựa chọn loại ống không quan trọng bằng độ hoàn thiện mà bạn chỉ định. Đối với dịch vụ thanh và xi lanh, dung sai lỗ khoan H8 với độ nhám Ra0.4 là một yêu cầu phổ biến và nó phải được ghi trên bản vẽ thay vì giả định. Chúng tôi cung cấp mài giũa và ống xi lanh SRB trong cả DOM và vật liệu cơ bản liền mạch để khách hàng có thể đánh đổi chi phí theo hiệu suất mà không cần thay đổi nhà cung cấp.
 Ống xi lanh thủy lực – Thép hàn kéo nguội EN 10305-2, E355, dùng để mài giũa & SRB Ống xi lanh thủy lực (CDW) của chúng tôi được sản xuất theo EN 10305-2 E355, sử dụng ống thép hàn chất lượng cao được kéo nguội thêm để cải thiện độ chính xác, ... Xem sản phẩm →
Một số lầm tưởng xuất hiện trong hầu hết các cuộc thảo luận kỹ thuật và việc giải quyết chúng sớm sẽ giúp tiết kiệm rất nhiều thời gian làm lại:
Câu trả lời đúng cho câu hỏi DOM so với câu hỏi liền mạch hầu như không bao giờ đến từ một danh mục. Nó xuất phát từ việc kết hợp lộ trình sản xuất với thùng tải, bước hoàn thiện và khối lượng bạn định mua. Hãy gửi cho chúng tôi bản vẽ của bạn về tường, dung sai, cấp độ và độ hoàn thiện bề mặt, và chúng tôi sẽ cho bạn biết rõ ràng tuyến đường nào mang lại cho bạn phần tốt hơn với mức giá tốt hơn và tại sao.

Các tổ hợp kết cấu thép gia công của chúng tôi được thiết kế chính xác cho th...

Ống xi lanh thủy lực của chúng tôi được làm từ thép liền mạch kéo nguội theo ...

Các cuộn phôi được rèn và gia công của chúng tôi được thiết kế cho các nhà má...

Ống xi lanh thủy lực ASTM A519 của chúng tôi được sản xuất chính xác bằng các...

Ống thủy lực liền mạch kéo nguội ASTM A519 1020 của chúng tôi được thiết kế c...

Ống được mài giũa và đốt bằng con lăn (SRB) của chúng tôi được sản xuất từ ...


