

Ống Honed & SRB – EN 10305-1 E355 H8 Ra0.4, Lớp hoàn thiện ID gương cho thùng xi lanh thủy lực
Ống được mài giũa và đốt bằng con lăn (SRB) của chúng tôi được sản xuất từ ...

Nếu bạn đã từng trích dẫn một thùng xi lanh hoặc một bộ phận trục và được thông báo rằng ống đó phải là "EN 10305-2 E355", thì bạn đã biết cụm từ này ẩn chứa rất nhiều chi tiết. Nó đặt tên cho một tiêu chuẩn, một loại thép và mở rộng quy trình sản xuất: thép dải, hàn điện trở, sau đó kéo nguội đến kích thước cuối cùng. Việc căn chỉnh cả ba ống là điều giúp phân biệt một ống được gia công sạch sẽ và giữ lỗ khoan của nó với một ống gây đau đầu cho ba hoạt động xuôi dòng.
Chúng tôi đã dành nhiều năm để vẽ ống cho khách hàng thủy lực và cơ khí, và những câu hỏi xung quanh E355 vẫn chưa thực sự thay đổi. Sự khác biệt giữa Phần 1 và Phần 2 là gì? Tại sao cùng một loại lại có hành vi khác nhau giữa hai nhà cung cấp? Khi nào nên mài giũa thêm bước này và khi nào lỗ khoan kéo nguội là đủ tốt? Dưới đây chúng ta sẽ điểm qua những điểm đó theo thứ tự chúng thường xuất hiện trong một dự án.
EN 10305 là tiêu chuẩn Châu Âu dành cho ống thép chính xác và được chia thành nhiều phần. Phần 1 bao gồm ống kéo nguội liền mạch. Phần 2 - phần mà bài viết này đề cập đến - đề cập đến ống hàn, kéo nguội. Cả hai phần đều có chung các loại cấp độ (E215, E235, E255, E355) và cả hai đều mô tả các ống được chế tạo với độ chính xác kích thước chặt chẽ thay vì các ống được chế tạo theo mã bình chịu áp. Sự khác biệt đó rất quan trọng: EN 10305-2 là tiêu chuẩn cung cấp kích thước và kỹ thuật cho ống chính xác, không phải thông số kỹ thuật của nồi hơi hoặc thiết bị áp suất.
Trong thực tế, ống Phần 2 bắt đầu hoạt động dưới dạng dải thép có khe. Dải này được tạo hình và ERW được hàn vào ống gốc, sau đó được kéo nguội qua khuôn trên trục gá hoặc phích cắm để đạt được đường kính và thành ống cuối cùng. Bởi vì lực kéo xảy ra sau khi hàn, nên đường hàn bị nén và kéo dài cùng với kim loại gốc, đó là lý do tại sao ống hàn kéo nguội được chế tạo đúng cách không có các vấn đề về đường nối giống như ống ERW được hàn. Việc ủ có thể được áp dụng giữa các lần rút hoặc ở cuối, tùy thuộc vào điều kiện giao hàng.
Con số trong E355 là tiêu đề: cường độ chảy tối thiểu được chỉ định là 355 MPa. Con số này cao hơn khoảng 50% so với E235, đó là lý do tại sao E355 xuất hiện trong thùng xi lanh, bộ phận ống lồng và ống trục truyền động nơi thành nhẹ hơn phải chịu cùng tải trọng. Độ bền kéo trong điều kiện kéo nguội nằm ở mức thoải mái trên mức năng suất, nhưng các giá trị chính xác mà bạn có thể dựa vào sẽ phụ thuộc vào điều kiện giao hàng mà bạn đặt hàng — một điểm gây ra nhiều tranh chấp hơn bất kỳ điểm nào khác trong loại này.
| tình trạng | Chuyện gì xảy ra ở nhà máy | Những gì bạn nhận thấy ở hạ lưu | Phù hợp điển hình |
|---|---|---|---|
| C | Rút nguội cuối cùng, không xử lý nhiệt sau đó | Độ bền và độ cứng cao nhất, độ giãn dài thấp hơn, ứng suất dư nhiều hơn | Thùng sẽ được mài giũa, các bộ phận cơ khí nói chung |
| LC | Ủ mềm sau khi vẽ | Độ bền thấp hơn, độ dẻo tốt hơn, gia công và tạo hình dễ dàng hơn | Các bộ phận cần uốn, gấp mép hoặc cắt nặng |
| SR | Giảm căng thẳng ở nhiệt độ thấp sau khi vẽ | Độ ổn định kích thước tốt hơn khi ống được cắt và gia công | Các lỗ khoan có thành mỏng và chịu lực chặt phải giữ tròn |
| A | Ủ hoàn toàn | Mềm nhất và dẻo nhất, độ bền thấp nhất trong bốn loại | Công việc tạo hình, loe hoặc uốn cong nghiêm trọng |
Một lưu ý thực tế: E355 không phải là một công thức cố định duy nhất. Tiêu chuẩn này hạn chế kết quả - tính chất cơ học, dung sai, tình trạng bề mặt - và rời khỏi phòng sản xuất thép để đạt được điều đó. Hai nhà máy đều có thể vận chuyển E355 tuân thủ nhưng vẫn khác nhau về độ cứng, hình bầu dục và cách hoạt động của ống sau lần cắt đầu tiên. Đó là lý do tại sao chúng tôi luôn hỏi khách hàng điều gì sẽ xảy ra với chiếc ống sau khi nó rời khỏi chúng tôi.
 Ống thép hàn kéo nguội EN 10305-2 Ống CDW chính xác ở E235, E355 và E460 dành cho các bộ phận cơ khí và thủy lực, nơi có dải hóa học nhất quán và làm sạch lỗ khoan xi lanh hỗ trợ thành đối xứng. Xem sản phẩm →
Đối với công việc xi lanh, đối số của ống hàn nguội là tính nhất quán. Dải có thành phần hóa học đã biết và độ dày đồng đều, do đó, sự thay đổi của thành xung quanh chu vi bắt đầu nhỏ và duy trì ở mức nhỏ khi vẽ. Ống liền mạch bắt đầu từ một lớp vỏ xuyên thấu, và trong khi các máy nghiền liền mạch tốt kiểm soát độ lệch tâm chặt chẽ, thì độ dày thành trong ống kéo hàn vốn có tính đối xứng. Điều đó chuyển thành một lỗ khoan có thể làm sạch mà ít phải loại bỏ vật liệu hơn và một bức tường vẫn giữ nguyên ở vị trí mà nhà thiết kế đã đặt nó.
Ưu điểm thứ hai là lỗ khoan. ID được kéo nguội ra khỏi trục gá nhẵn và được gia công cứng, thường đủ cho dịch vụ khí nén hoặc cho công việc thủy lực áp suất thấp hơn. Trong trường hợp ứng dụng yêu cầu bề mặt bịt kín, ống có thể được mài giũa hoặc đánh bóng bằng con lăn thành lỗ khoan H8 hoặc H9 với độ nhám khoảng Ra 0,4 µm. Những kết thúc này là tiêu chuẩn trong của chúng tôi ống xi lanh thủy lực phạm vi, và chúng là lý do khiến nhiều nhà sản xuất thùng chỉ định lộ trình hàn kéo thay vì gia công từ thanh hoặc phôi nặng liền mạch.
Điều đáng nói rõ ràng là ở đâu việc hàn-rút dừng lại có ý nghĩa. Những bức tường rất nặng, tỷ lệ đường kính trên tường bất thường và các ứng dụng được quản lý bởi mã bình áp lực thay vì tiêu chuẩn ống chính xác thường được phục vụ tốt hơn bằng ống liền mạch. Một nhà cung cấp tốt sẽ nói với bạn điều đó hơn là trích dẫn xung quanh nó.
 Ống xi lanh thủy lực EN 10305-2 E355 Ống hàn được kéo nguội để mài giũa hoặc hoàn thiện SRB, phù hợp với xi lanh thủy lực áp suất trung bình trong đó dung sai OD, thành và ID là quan trọng trước khi lắp ráp thùng. Xem sản phẩm →
Dung sai là nơi ống E355 kiếm được hoặc mất đi danh tiếng. EN 10305-2 hoạt động với một tập hợp các cấp dung sai và cả hai ống đều có thể là "E355" khi nằm ở hai đầu đối diện của dải cho phép. Mỗi đường kính ngoài, độ dày thành và đường kính bên trong đều có dung sai riêng và đường kính bên trong thường là yếu tố quyết định liệu thùng có cần doa sau khi cắt hay không. Độ thẳng, độ ôvan và dung sai độ dài tuân theo cùng một logic — chúng có thể thương lượng theo nghĩa là bạn có thể chỉ định chặt chẽ hơn mặc định tiêu chuẩn, nhưng bạn nên biết rằng bạn đang làm như vậy.
Nếu bạn muốn xem các dải dung sai thực sự xếp chồng lên nhau như thế nào trước khi bạn thực hiện một bản vẽ, Hướng dẫn dung sai EN 10305-2 đi qua từng lớp số. Đây là bài viết chúng tôi gửi cho khách hàng khi họ hỏi tại sao chênh lệch 0,05 mm lại quan trọng.
Kết thúc lỗ khoan xứng đáng có cuộc trò chuyện riêng. Một ID thô được kéo nguội, một lỗ khoan được đánh bóng bằng con lăn và một lỗ được mài giũa hoạt động khác nhau dưới một con dấu chuyển động qua lại. Việc mài giũa sẽ loại bỏ các vết vẽ và để lại một đường chéo chứa dầu; Đánh bóng bằng con lăn để lại bề mặt cứng hơn, mịn hơn nhưng có đặc tính giữ dầu khác. Cả hai đều có thể chạm H8 và Ra 0,4 µm, và câu trả lời đúng phụ thuộc vào tốc độ hành trình, áp suất và thời gian tồn tại của phớt.
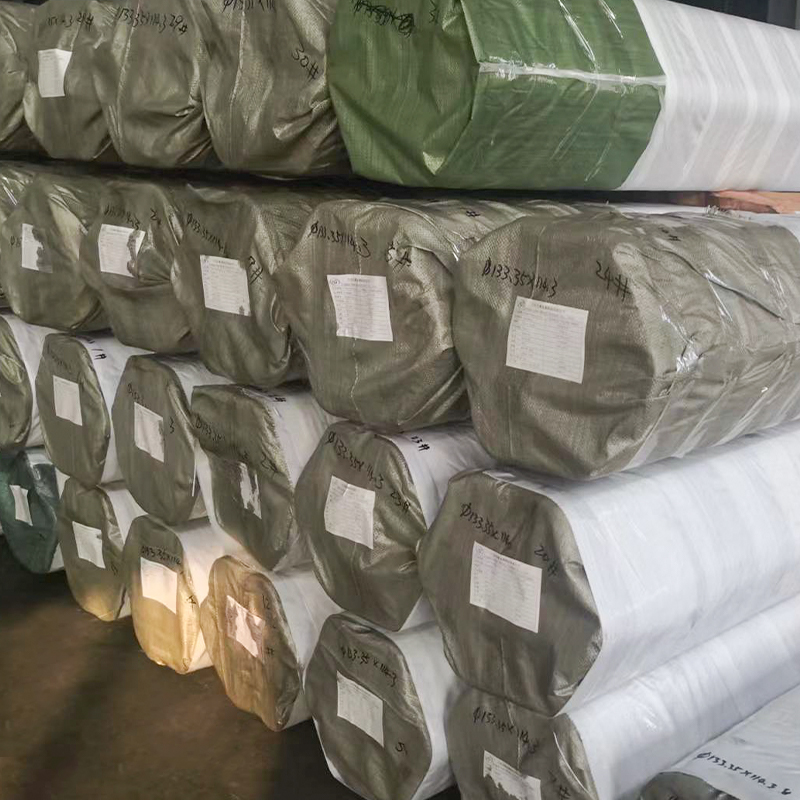 Ống xi lanh thủy lực được mài giũa và SRB E355 Ống thùng hàn kéo nguội có ID H8 được mài giũa và lớp hoàn thiện Ra ≤0,4 μm hoặc SRB tùy chọn, để thực hiện bịt kín trong xi lanh thủy lực áp suất trung bình. Xem sản phẩm →
Hầu hết các vấn đề mà chúng tôi gặp phải với các đơn đặt hàng E355 đều bắt nguồn từ thông số kỹ thuật gần như hoàn chỉnh. Hãy xem qua những điều này trước khi đơn đặt hàng hết hạn:
Về mặt cơ học thì có thể, và nó thường là con đường dẫn đến một bức tường mỏng hơn, nhẹ hơn. Nhưng độ bền cao hơn thường đi kèm với độ giãn dài thấp hơn ở điều kiện C, do đó, các nguyên công tạo hình thoải mái ở E235 có thể cần đến điều kiện giảm ứng suất hoặc ủ ở E355. Kiểm tra bước hình thành trước khi bạn đổi điểm.
Không có trong một sản phẩm được vẽ đúng cách. Mối hàn được thực hiện trong ống gốc và sau đó được kéo ra, giúp tinh chỉnh cấu trúc vi mô của đường may và mang các đặc tính của nó gần với kim loại gốc. Đường may chỉ trở thành điểm đáng chú ý khi ống được sử dụng như hàn mà không cần kéo, đây là một sản phẩm hoàn toàn khác.
Các lỗ khoan được vẽ thường nằm trong các cấp dung sai tiêu chuẩn. Các lỗ được mài giũa và đánh bóng bằng con lăn thường xuyên đạt tới H8 với Ra 0,4 µm và có thể thực hiện các yêu cầu chặt chẽ hơn tùy theo từng trường hợp khi đã biết kích thước và chiều dài.
Ống EN 10305-2 E355 không phức tạp khi ba thành phần được tách riêng: tiêu chuẩn cho bạn biết ống được dung sai và phân phối như thế nào, cấp độ cho bạn biết nó sẽ chứa những gì và điều kiện phân phối cho bạn biết ống sẽ hoạt động như thế nào trên máy của bạn. Hầu hết khó khăn đến từ việc coi ba nhãn này như một nhãn hiệu duy nhất và để nhà máy quyết định phần còn lại.
Đó cũng là nơi mà nhà cung cấp kiếm được tiền. Chúng tôi thà dành mười phút nói chuyện điện thoại về việc hoàn thiện lỗ khoan và giảm căng thẳng còn hơn là vận chuyển một thùng ống đáp ứng tiêu chuẩn nhưng vẫn không phù hợp với công việc. Nếu bạn đang làm việc thông qua ứng dụng thùng, trục hoặc kết cấu và muốn có ý kiến thứ hai về thông số kỹ thuật, hãy gửi bản vẽ - cuộc trò chuyện thường không mất phí và tiết kiệm được nhiều hơn thế.

Ống được mài giũa và đốt bằng con lăn (SRB) của chúng tôi được sản xuất từ ...

Ống xi lanh thủy lực của chúng tôi được làm từ thép liền mạch kéo nguội theo ...

Ống thủy lực hàn của chúng tôi được sản xuất từ thép dải hàn nguội hoặc h...

Ống thủy lực của chúng tôi được sản xuất từ thép liền mạch kéo nguội (CDS...

Ống giảm xóc liền mạch của chúng tôi được sản xuất theo EN 10305-1 bằng cách ...

Ống xi lanh thủy lực (CDW) của chúng tôi được sản xuất theo EN 10305-2 E355, ...


