

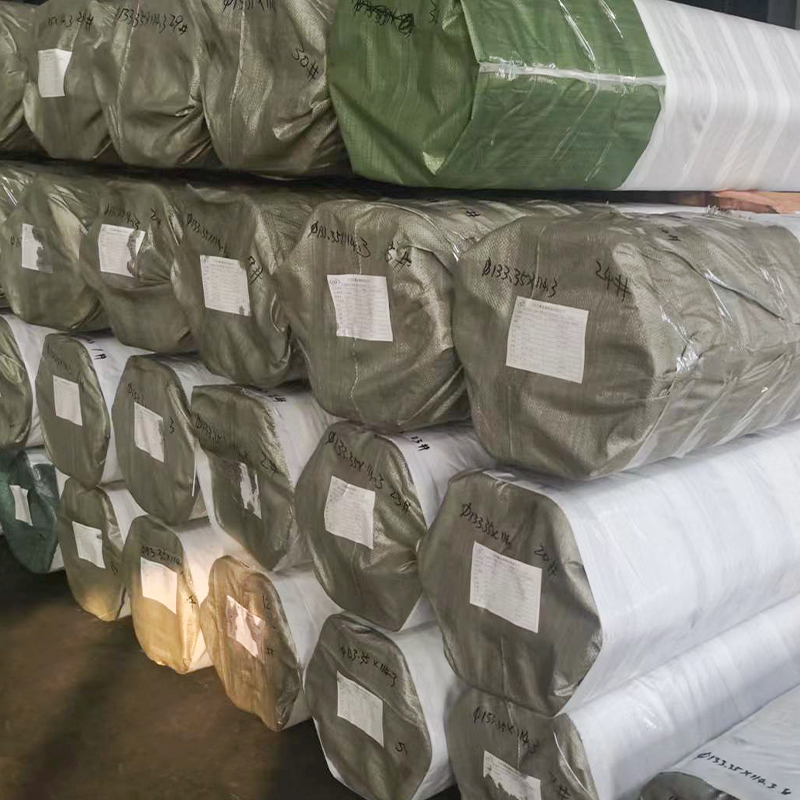
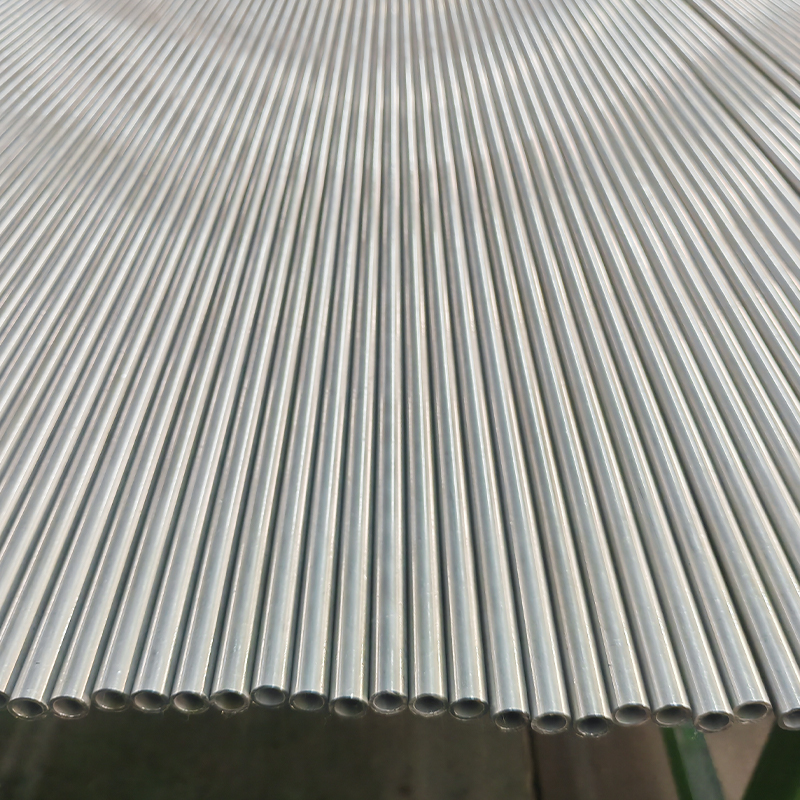
Ống xi lanh thủy lực – Thép liền mạch kéo nguội EN 10305-1, E355, dùng để mài giũa & SRB
Ống xi lanh thủy lực của chúng tôi được làm từ thép liền mạch kéo nguội theo ...

Khoảng cách hiệu suất giữa các ống xi lanh thủy lực liền mạch và hàn bắt đầu từ nhà máy. Ống liền mạch được xuyên qua từ một phôi tròn rắn—được gia nhiệt và quay tròn, sau đó kéo dài trên một trục gá. Vỏ rỗng được kéo nguội hoặc đóng gói nguội đến kích thước cuối cùng. Không có khớp dọc.
Ống hàn bắt đầu dưới dạng dải cán phẳng. Dải này được cuộn thành hình trụ và nối lại bằng phương pháp hàn cảm ứng tần số cao hoặc hàn TIG. Ống được hàn có các hạt hàn bên trong có thể nhìn thấy được và vùng chịu ảnh hưởng nhiệt (HAZ). Để cạnh tranh với ống liền mạch, nhiều cửa hàng kéo ống hàn lên trên trục gá. Cái này Quy trình hàn kéo nguội (DOM) tinh chỉnh cấu trúc vi mô, làm phẳng đường hàn và đưa dung sai đến gần mức liền mạch. Bạn có thể tìm nguồn ống hàn kéo nguội (DOM) theo tiêu chuẩn EN 10305-2 dành cho các ứng dụng thủy lực đòi hỏi khắt khe.
Sự tương phản về lượng nguyên liệu ban đầu giải thích những khác biệt cơ bản về tính đồng nhất của tường, ứng suất dư và sự phân bổ khuyết tật.
Khi xi lanh thủy lực quay vòng từ 0 đến 350 bar, thành ống chịu ứng suất vòng, ứng suất dọc trục và tải trọng mỏi. Ống liền mạch được làm từ E355 (St52) thường mang lại cường độ năng suất tối thiểu là 355 MPa. Một ống hàn tương đương ở cấp 1026 có thể mang lại khoảng 310 MPa—thấp hơn khoảng 12%.
Công suất áp suất kể câu chuyện tương tự. Sử dụng công thức của Barlow cho ống vách 50 mm OD × 5 mm, ống E355 liền mạch có độ bền kéo 600 MPa có thể chịu được áp suất nổ trên 1200 bar. Tương đương mối hàn ở 1026 (độ bền kéo ∼ 440 MPa) sẽ nổ gần 880 bar. ASME B31.3 gán ống liền mạch a Áp suất làm việc cho phép cao hơn 20–25% hơn ống hàn có kích thước và vật liệu giống hệt nhau. Biên độ này rất quan trọng trong hệ thống thủy lực di động khi áp suất sốc tăng vọt 1,5 lần mức danh định.
Khả năng chống mệt mỏi thậm chí còn ngăn cách hai người hơn nữa. Ở chu kỳ 10⁷, giới hạn mỏi của ống liền mạch kéo nguội thường cao hơn 15–30% so với ống hàn tương đương. Lý do rất đơn giản: HAZ của mối hàn chứa sự phát triển hạt cục bộ, độ xốp vi mô và ứng suất dư kéo đóng vai trò là vị trí bắt đầu vết nứt. Ống DOM, sau quá trình gia công nguội nặng, sẽ phục hồi phần lớn tuổi thọ mỏi đã mất—nhưng hiếm khi phù hợp với ống liền mạch đã được tôi cứng hoàn toàn trong chế độ làm việc theo chu kỳ.
Hiệu suất của phốt xi lanh thủy lực phụ thuộc vào độ nhám bề mặt bên trong (Ra) và dung sai đường kính. Lỗ khoan thô hơn hoặc quá khổ làm tăng tốc độ mài mòn của phốt và rò rỉ bên trong. Những con số làm cho sự lựa chọn trở nên rõ ràng.
| Loại ống | Độ nhám ID (Ra) | Dung sai điển hình |
|---|---|---|
| Dàn Lạnh Vẽ | 0,8 – 1,6 µm | H8 – H9 |
| Hàn (ERW như hàn) | 3,2 – 6,3 µm | H11 – H12 |
| DOM (Hàn kéo nguội) | 0,4 – 0,8 µm | H8 – H9 |
| mài dũa liền mạch | 0,2 – 0,4 µm | H8 (trong vòng 0,025 mm) |
Một ống hàn thô ở Ra 6,3 µm sẽ nhai xuyên qua vòng đệm hình chữ U bằng polyurethane trong các xi lanh công nghiệp. Ngay cả ống liền mạch được kéo nguội ở Ra 1,2 µm cũng hoạt động tốt, nhưng khi ứng dụng yêu cầu lỗ gương—như trong xi lanh thủy lực phụ—a ống SRB được mài giũa có Ra ≤0,4 µm trực tiếp kéo dài tuổi thọ con dấu thêm 30–50%. Bạn có thể xem một ví dụ đã hoàn thành với Ống SRB được mài giũa với lớp hoàn thiện ID giống như gương thích hợp cho xi lanh thủy lực chu kỳ cao.
Sự khoan dung cũng quan trọng không kém. Lỗ khoan H8 (± 0,039 mm cho ID 50 mm) giữ cho khe hở đùn cho phốt luôn ổn định. Ống H11 (± 0,160 mm) cho phép môi bịt nhô ra dưới áp lực, dẫn đến hỏng hóc do va đập. Đối với hệ thống thủy lực khí nén hoặc áp suất thấp (< 100 bar), H9–H11 được chấp nhận; vượt quá 200 bar, H8 trở thành bắt buộc.
Chất lỏng thủy lực chứa nước—nước-glycol, este photphat hoặc thậm chí dầu khoáng bị ô nhiễm—tạo ra các tế bào ăn mòn. Đường hàn là điểm nóng vĩnh viễn. Trong quá trình hàn, mangan và silicon tách ra, tạo ra các cặp điện cực vi mô giữa kim loại mối hàn và vật liệu cơ bản. Vùng chịu ảnh hưởng nhiệt cũng giữ lại ứng suất dư kéo làm tăng hiện tượng nứt ăn mòn do ứng suất.
Các thử nghiệm ngâm độc lập cho thấy rằng trong dung dịch NaCl 5% ở 35 °C, vùng hàn của ống 1026 biểu hiện sự bắt đầu rỗ trong vòng 48 giờ, trong khi kim loại cơ bản và ống liền mạch có thành phần hóa học tương tự vẫn thụ động trong nhiều ngày hơn. Ống liền mạch, không có sự gián đoạn về thành phần, mang lại khả năng chống ăn mòn đồng đều trên toàn bộ bức tường. Khi một thiết kế yêu cầu chất lỏng phốt phát-ester trong hệ thống thủy lực của nhà máy thép, liền mạch là khuyến nghị tiêu chuẩn. Đối với các ống hàn được sử dụng ở mức độ ăn mòn nhẹ, việc ủ sáng toàn thân hoặc lớp phủ niken-crom mỏng có thể che giấu điểm yếu—nhưng không bao giờ loại bỏ được nguyên nhân gốc rễ.
Chi phí mua sắm một mình gây hiểu lầm. Ống ERW hàn (EN 10305-2, E235) ở kích thước tiêu chuẩn có giá khoảng 60–70% ống liền mạch kéo nguội (EN 10305-1, E355) có kích thước bằng nhau. Ống DOM chiếm khoảng 80–90% giá liền mạch. Tuy nhiên, cửa hàng xi lanh thủy lực hầu như luôn bổ sung thêm việc mài giũa hoặc đánh bóng con lăn trượt. Mức cho phép mài giũa — thường là 0,3–0,5 mm trên đường kính — sẽ xóa bỏ lợi thế về chi phí nếu thành ống thô quá thay đổi. Ống hàn có dung sai H11 có thể cần thêm bước mài giũa, tiêu tốn thời gian và tuổi thọ của dụng cụ.
Thời gian thực hiện theo mô hình tương tự: Ống hàn ERW có sẵn trong kho giao hàng trong vài ngày, trong khi ống liền mạch kéo nguội thường cần 3–6 tuần đối với kích thước không chuẩn. Ống DOM pha trộn tính sẵn có với độ chính xác cao, thường có sẵn sau 2–4 tuần. Phương trình TCO thực có trọng số giảm phế liệu gia công, độ mòn phốt thấp hơn và thời gian trung bình giữa các lần hỏng hóc dài hơn . Đối với xi lanh nâng chính quan trọng hoạt động 24/7, phí bảo hiểm liền mạch sẽ được hoàn trả trong chu kỳ bảo trì đầu tiên.
Việc chọn một ống mà không khớp nối nó với một tiêu chuẩn vật liệu đã biết là công thức gây nhầm lẫn cho chuỗi cung ứng. Bảng dưới đây liệt kê các loại phổ biến nhất theo thông số kỹ thuật quản lý của chúng đối với ống xi lanh thủy lực.
| Lớp vật liệu | Loại | Tiêu chuẩn chính | Sức mạnh năng suất (tối thiểu) |
|---|---|---|---|
| E355 / St52 | Dàn Lạnh Vẽ | EN 10305-1, ASTM A519 | 355 MPa |
| 27SiMn / 20MnV6 | Dàn Lạnh Vẽ | GB/T 17396, ASTM A519 | 835 MPa (Q&T) |
| 4130 (AISI) | Dàn Lạnh Vẽ | ASTM A519 | 460 MPa |
| E235/1026 | Hàn & DOM | EN 10305-2, ASTM A513 | 235–310 MPa |
| E355 / St52 | Hàn & DOM | EN 10305-2 | 355 MPa |
Đối với xi lanh công nghiệp và di động áp suất cao, ống thủy lực liền mạch kéo nguội loại E355 bao gồm phần lớn các ứng dụng lên tới 350 bar. Khi cần độ bền cực cao hoặc khả năng chống mài mòn—chẳng hạn như trong các thiết bị khai thác mỏ—ống liền mạch được tôi luyện và tôi luyện 27SiMn sẽ trở thành lựa chọn phù hợp. Loại E355 tương tự ở dạng DOM hàn đáp ứng EN 10305-2 và hoạt động tốt cho các xi lanh áp suất trung bình có độ nhạy ngân sách cao.
Các thông số thiết kế hiếm khi căn chỉnh hoàn hảo. Sử dụng ma trận bên dưới làm bộ lọc thông qua đầu tiên dựa trên áp suất làm việc tối đa của xi lanh và dung sai lỗ khoan yêu cầu.
| Áp suất làm việc | Dung sai ID bắt buộc | Ống đề nghị | Lớp điển hình |
|---|---|---|---|
| < 20 MPa (150 thanh) | H11 – H9 | Hàn ERW hoặc DOM | E235, 1026 |
| 20 – 35 MPa (150 – 350 bar) | H9 – H8 | DOM (Hàn kéo nguội) or Seamless | E355, St52 |
| > 35 MPa (350 thanh) | H8 – H7 | Dàn Lạnh Vẽ & Honed | E355, 27SiMn, 4130 |
| Chất lỏng chứa nước | H9 – H8 | Liền mạch (ưu tiên) | E355, 316L (không gỉ) |
Ma trận không tuyệt đối. Một xi lanh 250 bar với tải trọng bên nghiêm trọng vẫn có thể được hưởng lợi từ một ống được mài giũa liền mạch ngay cả khi DOM trên danh nghĩa đáp ứng định mức áp suất, bởi vì độ bầu dục và vấn đề mỏi. Tương tự, xi lanh lái áp suất thấp được sản xuất với số lượng lớn có thể sử dụng ống hàn ERW được mài giũa sau đến H9, tiết kiệm chi phí vật liệu mà không làm giảm độ tin cậy. Khi chất lỏng thủy lực gốc dầu và ô nhiễm nước được kiểm soát, ống DOM mang lại điểm cao về độ chính xác và chi phí cho nhiều ứng dụng tầm trung.
Ống liền mạch vẫn là sự lựa chọn an toàn cho xi lanh thủy lực hoạt động trên 350 bar hoặc trong môi trường ăn mòn. Ống hàn DOM thu hẹp khoảng cách cho các thiết kế áp suất trung bình trong đó dung sai và chi phí đều có trọng số như nhau. Bắt đầu với ma trận lựa chọn, sau đó xác định Ra mục tiêu, cấp dung sai và tiêu chuẩn vật liệu. Thông số kỹ thuật dựa trên dữ liệu giúp loại bỏ việc trả quá nhiều tiền cho sự liền mạch khi DOM thực hiện — hoặc xác định dưới mức một ống hàn sẽ sớm bị hỏng.
Để chuyển từ so sánh sang mua sắm, hãy cung cấp kích thước lỗ xi lanh, áp suất làm việc và loại chất lỏng của bạn. Sau đó, các nhà cung cấp có thể đề xuất một gói ống mài hoàn chỉnh hoặc một thùng sẵn sàng lắp ráp từ vật liệu và tiêu chuẩn phù hợp.

Ống xi lanh thủy lực của chúng tôi được làm từ thép liền mạch kéo nguội theo ...

Ống thủy lực liền mạch kéo nguội ASTM A519 1020 của chúng tôi được thiết kế c...

Ống được mài giũa và đốt bằng con lăn (SRB) của chúng tôi được sản xuất từ ...

Ống mài giũa & SRB hàn nguội (CDW) ASTM A513 của chúng tôi có độ chính xác-

Các tổ hợp kết cấu thép gia công của chúng tôi được thiết kế chính xác cho th...

Ống thủy lực của chúng tôi được sản xuất từ thép liền mạch kéo nguội (CDS...


