

Ống Honed & SRB – EN 10305-1 E355 H8 Ra0.4, Lớp hoàn thiện ID gương cho thùng xi lanh thủy lực
Ống được mài giũa và đốt bằng con lăn (SRB) của chúng tôi được sản xuất từ ...

Một kỹ sư mua hàng đang tìm nguồn cung ứng thùng cho xi lanh tời xe ben có đường kính 160 mm nhận được hai báo giá khả thi trong cùng một tuần: một báo giá lấy từ E355, một báo giá từ 20MnV6, với ưu đãi 20MnV6 có mức giá cao hơn hai con số. Không có gì trên bản vẽ cho anh ta biết nên ký cái nào, bởi vì cả hai loại đều có thể được cung cấp bằng phương pháp kéo nguội và mài giũa với cùng dung sai lỗ khoan. Quyết định tồn tại trong ba con số từ tệp thiết kế.
Phán quyết ngắn gọn: đối với các xi lanh công nghiệp thông thường hoạt động ở mức hoặc dưới khoảng 250 bar, E355 là chế độ mặc định thông minh hơn - nó có chi phí thấp hơn, mối hàn không bị cấn và được lưu trữ ở khắp mọi nơi. Khi áp lực làm việc, số chu kỳ hoặc trọng lượng bị đẩy mạnh hơn - các bệ thu gọn, thân bãi khai thác mỏ, cần cẩu - 20MnV6 mang lại lợi ích nhờ các bức tường mỏng hơn và khả năng chịu mỏi tốt hơn. Hãy đọc tiếp để biết những con số đằng sau cuộc gọi đó.
E355 là thép kỹ thuật cacbon-mangan đơn giản được đặt tên theo cường độ năng suất tối thiểu được chỉ định là 355 MPa. Nó được chuyển giao tới EN 10305-1 cho các ống chính xác liền mạch hoặc EN 10305-2 cho các ống hàn và kéo, và nó thường xuyên được tham chiếu chéo với các ký hiệu St52 và St52.3 cũ hơn, đó là lý do tại sao rất nhiều bản vẽ hình trụ kế thừa đã yêu cầu nó. Hóa học vẫn đơn giản một cách có chủ ý, với hàm lượng carbon ở mức hoặc dưới 0,22% và mangan lên tới 1,60%: khả năng hàn tốt, gia công có thể dự đoán được và cấu trúc ferritic-pealitic mịn mài giũa sạch sẽ. Công việc kéo nguội làm cứng tường, do đó, trong điều kiện vận chuyển kéo cứng hoặc giảm bớt căng thẳng, hiệu suất đo được nằm ở mức thoải mái trên mức cơ bản 355 MPa.
20MnV6 mang đến hai đòn bẩy tăng cường mà E355 không có. Mangan chạy ở mức 1,20 đến 1,60 phần trăm và vanadi - thường là 0,10 đến 0,20 phần trăm - tạo thành các carbonitrit mịn giúp tinh chế hạt và tăng cường độ kết tủa. Tùy thuộc vào việc ống được chuẩn hóa hay được làm nguội và tôi luyện, năng suất được giao thường đạt từ 440 đến 550 MPa, với độ bền kéo thường nằm trong khoảng 640 đến 780 MPa và cao hơn trong điều kiện cứng hoàn toàn. Loại này xuất hiện trong danh sách thanh rỗng EN 10294-1 và trong thông số kỹ thuật ống trụ của Trung Quốc, đồng thời nó cũng thường được đặt hàng theo kích thước ASTM A519. Phản ứng tương tự đối với việc xử lý nhiệt là lý do tại sao 20MnV6 cũng xuất hiện trên các thanh piston được tôi cứng bằng cảm ứng.
| Tài sản | E355 | 20MnV6 |
|---|---|---|
| Gia đình thép | Thép cacbon-mangan không hợp kim | Thép vi hợp kim mangan-vanadi |
| Thông số quản lý chung | EN 10305-1, EN 10305-2 | EN 10294-1 và thông số kỹ thuật ống xi lanh của Trung Quốc; thường được đặt hàng theo tiêu chuẩn ASTM A519 |
| Hàm lượng cacbon | Lên tới 0,22 phần trăm | Khoảng 0,17 đến 0,24 phần trăm |
| Xác định hợp kim | Mangan lên tới 1,60 phần trăm | Mangan 1,20 đến 1,60 phần trăm cộng với vanadi 0,10 đến 0,20 phần trăm |
| Sức mạnh năng suất được cung cấp | Tối thiểu 355 MPa, cao hơn sau khi vẽ nguội | Thông thường 440 đến 550 MPa, cao hơn khi được làm nguội và tôi luyện |
| Độ bền kéo | Thông thường 470 đến 630 MPa | Thông thường 640 đến 780 MPa |
| Tính hàn | Rất tốt; thói quen cho các ông chủ cổng và mặt bích | Tốt, nhưng hãy kiểm tra lượng carbon tương đương và làm nóng trước các phần nặng hơn |
| Hành vi mài giũa | Loại bỏ hàng tồn kho nhanh chóng, có thể dự đoán được | Độ mòn dụng cụ cao hơn một chút trong điều kiện cứng |
| Chi phí tương đối | Lớp tham khảo | Cao hơn đáng kể, thường là tỷ lệ phần trăm hai chữ số |
| Phù hợp nhất | Xi lanh công nghiệp áp suất tiêu chuẩn | Thùng chịu áp suất cao, chu kỳ cao và nhạy cảm với trọng lượng |
Ở lại với E355 khi nhiệm vụ là thông thường. Xi lanh ép, thùng kẹp trên máy ép phun, thanh nâng nông nghiệp và xi lanh xử lý vật liệu làm việc ở khoảng 160 đến 250 bar hiếm khi cần nhiều hơn E355 cung cấp, đặc biệt là khi kéo nguội nâng năng suất thực vượt quá mức tối thiểu danh nghĩa. Ưu điểm còn lại của nó là thương mại hơn là luyện kim: các phiên bản liền mạch và hàn và kéo được lưu trữ trên toàn bộ thang kích thước, thời gian thực hiện ngắn và hóa học đơn giản giúp duy trì các mối hàn chu vi cho các trùm cổng và mặt bích hình chữ U - không cần luyện tập làm nóng trước, không có chất độn kỳ lạ.
Nó cũng chứa hình học có thể dự đoán được. Trên dây chuyền mài giũa, nòng E355 đạt dung sai lỗ khoan H8 với độ hoàn thiện Ra 0,4 với số lần vượt qua ít hơn so với hợp kim cứng hơn, giúp cắt giảm chi phí đối với khối lượng OEM trong đó mỗi giây gia công đều được tính vào nòng.
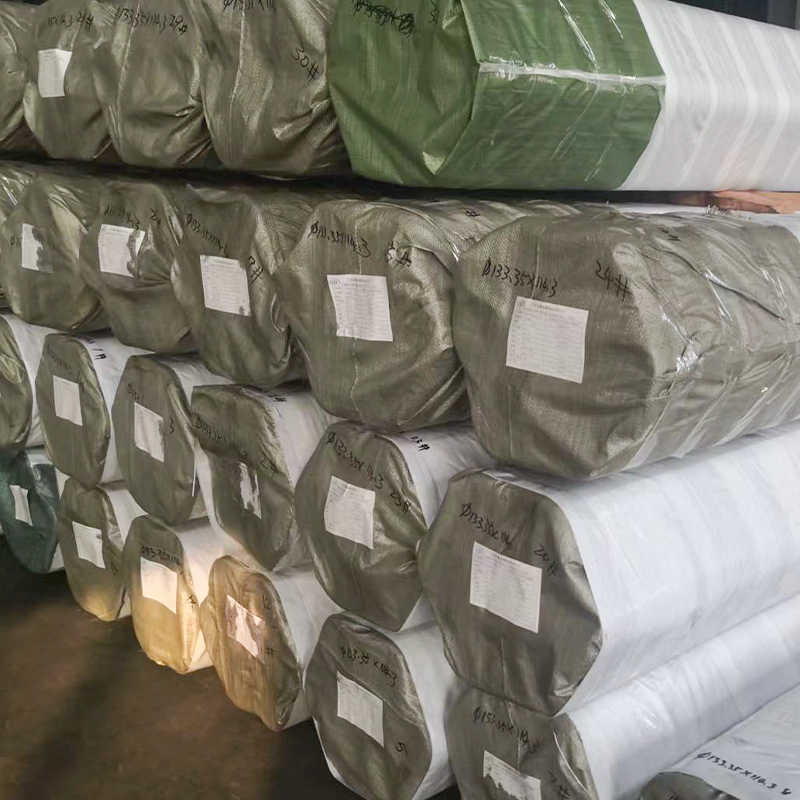 Ống xi lanh thủy lực liền mạch kéo nguội EN 10305-1 E355 Ống E355 liền mạch được kéo nguội được chế tạo để mài giũa hoặc xử lý SRB, đạt dung sai lỗ khoan H8 với độ hoàn thiện Ra 0,4 với ít lượt gia công hơn. Một lựa chọn cơ bản thực tế cho thùng xi lanh thủy lực OEM nơi hình dạng nhất quán và chi phí gia công là vấn đề quan trọng. Xem sản phẩm →
Di chuyển lên khi con số trở nên khắc nghiệt. Trong các điều kiện tương đương, 20MnV6 mang lại cường độ năng suất cao hơn 100 đến 150 MPa so với E355, cho phép nhà thiết kế cạo độ dày thành ở cùng áp suất, giảm trọng lượng thùng hoặc mua thêm giới hạn an toàn mà không cần tăng đường kính ngoài. Thương mại đó quan trọng nhất trong thiết bị di động và nhiều tầng: xi lanh xe ben dạng ống lồng, phần mở rộng cần cẩu, máy xúc đóng gói rác và máy khai thác mỏ, trong đó xi lanh phải nâng chính loại thép được tạo ra.
Áp lực dao động là yếu tố kích hoạt thứ hai. Độ bền kéo cao hơn cùng với cấu trúc hạt tinh chế giúp cải thiện tuổi thọ mỏi dưới hàng triệu chu kỳ áp suất, đó là lý do tại sao các xi lanh di động công suất cao thường chỉ định 20MnV6 cho cả thùng và thanh. Áp dụng hai lưu ý: nêu rõ điều kiện giao hàng - được làm nguội và tôi luyện để có độ bền tối đa, chuẩn hóa ở nơi hàn trước - và kiểm tra lại lượng cacbon tương đương nếu thùng sẽ được hàn, vì mangan và vanadi tăng độ cứng.
 Ống mài giũa & SRB ASTM A519 ở ST52, 20MnV6 và 27SiMn Ống ASTM A519 được mài giũa hoặc mài chính xác với lỗ khoan H8 và Ra xuống tới 0,4 μm, có sẵn ở cấp độ 20MnV6 và 27SiMn. Thích hợp khi yêu cầu độ bền cao hơn và tuổi thọ mỏi dưới áp suất dao động đối với xi lanh di động công suất cao. Xem sản phẩm →
Một quyết định về điểm có thể bị hủy bỏ bởi sự cẩu thả. Hiệu suất bịt kín tuân theo bề mặt bên trong chứ không phải tên hợp kim: lỗ khoan H8 được mài giũa đến Ra 0,4 micron trở lên là tiêu chuẩn làm việc cho các thùng E355 và 20MnV6 giống nhau, và nhóm dịch vụ của chúng tôi đã ghi lại cách hoàn thiện đường kính bên trong sai khiến phốt xi lanh thủy lực bị hỏng sớm bất kể loại thép nào nằm bên dưới. Chúng tôi chia nhỏ chế độ lỗi đó trong hướng dẫn của chúng tôi để tại sao phớt xi lanh thủy lực liên tục bị hỏng khi kết thúc đường kính trong bị tắt . Độ thẳng, hình bầu dục và độ vuông góc của các đầu đều xứng đáng có các chi tiết đơn hàng giống nhau trong đơn đặt hàng như chính cấp độ đó.
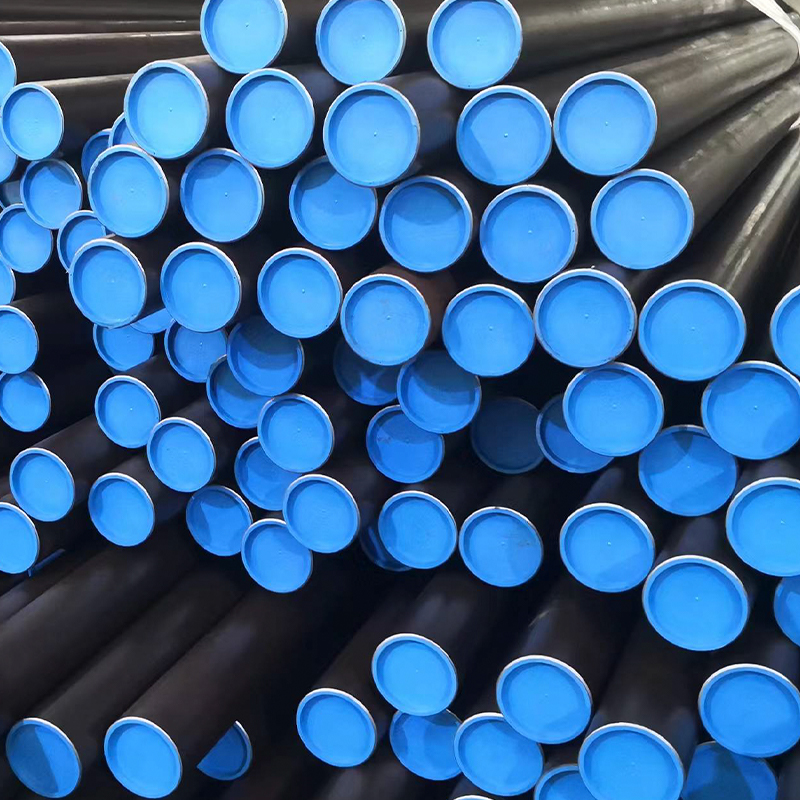 EN 10305-1 E355 Ống mài giũa & SRB có lỗ khoan H8 Ra0.4 Ống E355 được mài giũa và ống SRB mang lại dung sai H8 và lớp hoàn thiện lỗ gương Ra ≤ 0,4 μm cho thùng xi lanh thủy lực. Vì tuổi thọ của vòng bịt phụ thuộc vào chất lượng bề mặt bên trong cũng như loại thép, nên ống này thể hiện tiêu chuẩn hoàn thiện mà cả thùng E355 và 20MnV6 đều phải đáp ứng. Xem sản phẩm →
Bài học rút ra thực tế: giữ một trong hai loại theo tiêu chí về kích thước và độ hoàn thiện giống hệt nhau. Một thùng 20MnV6 hạng nhất có độ trau chuốt kém sẽ bị rò rỉ trước khi một thùng E355 trung bình được mài giũa theo thông số kỹ thuật, vì vậy hãy thống nhất hồ sơ dung sai lỗ khoan, độ nhám và kiểm tra trước khi cắt thép.
Hầu hết các tranh chấp về nguồn cung ứng đều biến mất sau khi ứng dụng được đặt ở phía bên phải của bảng bên dưới.
| Kịch bản ứng dụng | Nghiêng về phía |
|---|---|
| Máy ép công nghiệp hoặc xi lanh nhà máy lên đến khoảng 250 bar | E355 |
| Xi lanh di động dạng kính thiên văn hoặc nhiều tầng | 20MnV6 |
| Thùng sẽ được hàn kỹ sau khi giao hàng | E355 |
| Dịch vụ chu kỳ cao với áp suất dao động | 20MnV6 |
| Thùng thay thế cho đội tàu hiện có | Phù hợp với đặc điểm kỹ thuật ban đầu |
Đối với hầu hết người mua, câu trả lời trung thực không phải là một loại tốt hơn mà chỉ một loại là đủ. E355 đáp ứng phần lớn công việc của xi lanh thủy lực với tổng chi phí thấp nhất, trong khi 20MnV6 là bản nâng cấp được tính toán khi ngân sách về áp suất, độ mỏi hoặc trọng lượng yêu cầu. Cả hai loại đều là đơn đặt hàng hàng ngày trong chương trình ống xi lanh và thùng mài giũa của chúng tôi, vì vậy hãy gửi cho chúng tôi lỗ khoan, áp suất và hành trình và chúng tôi sẽ báo giá hai loại thép cạnh nhau với thành và lớp hoàn thiện đã khớp - của chúng tôi phạm vi ống chính xác đầy đủ còn một trang nữa.

Ống được mài giũa và đốt bằng con lăn (SRB) của chúng tôi được sản xuất từ ...

Ống mài giũa & SRB hàn nguội (CDW) ASTM A513 của chúng tôi có độ chính xác-

Ống xi lanh thủy lực ASTM A519 của chúng tôi được sản xuất chính xác bằng các...

Ống xi lanh thủy lực của chúng tôi được làm từ thép liền mạch kéo nguội theo ...

Các tổ hợp kết cấu thép gia công của chúng tôi được thiết kế chính xác cho th...

Thùng xi lanh thủy lực đã hoàn thiện của chúng tôi là các ống thép được gia c...


